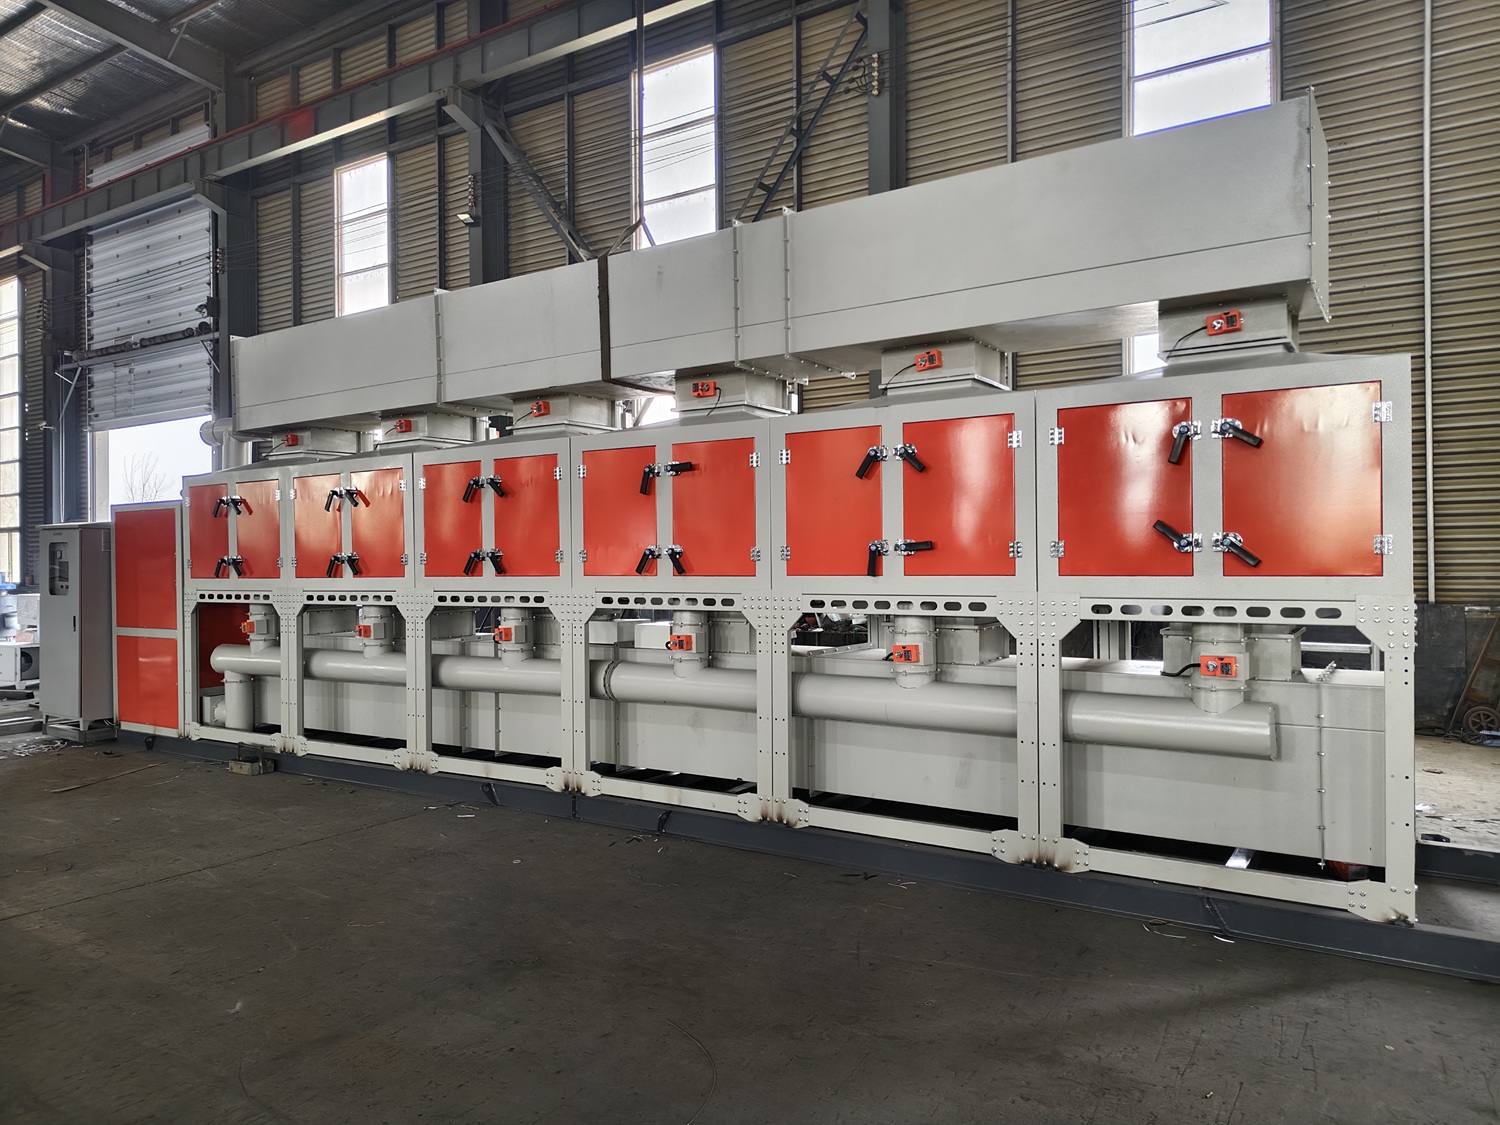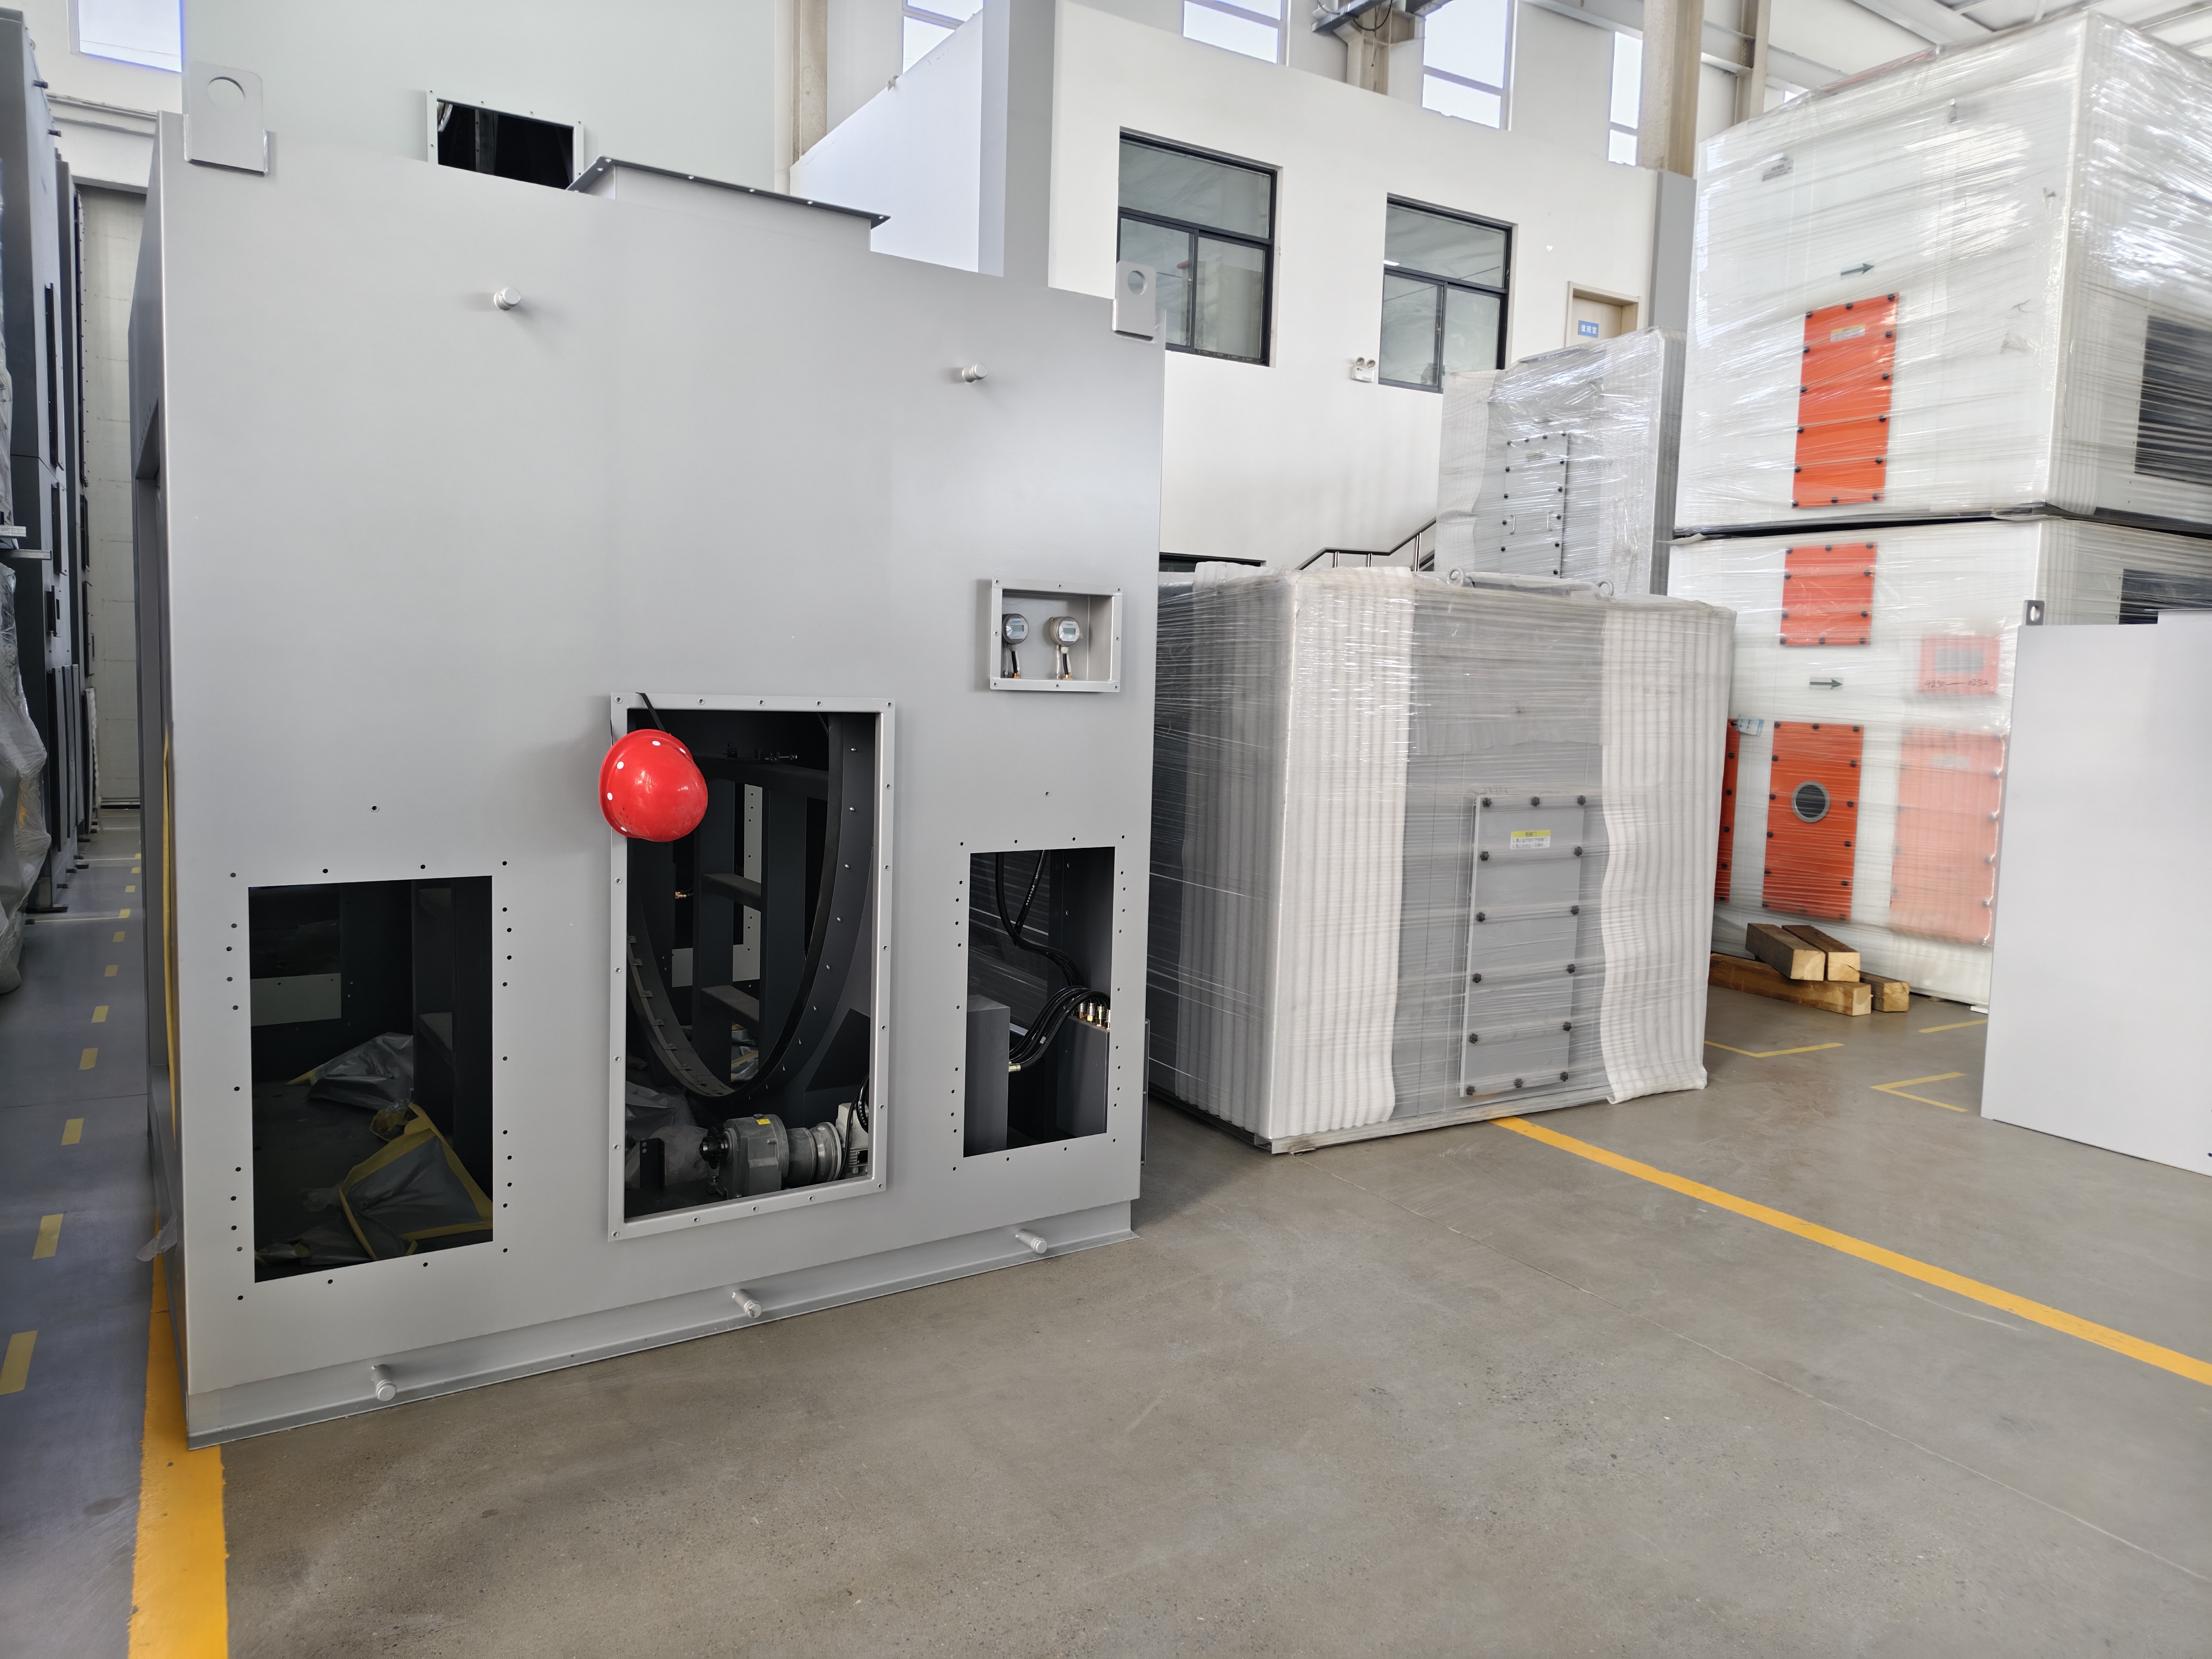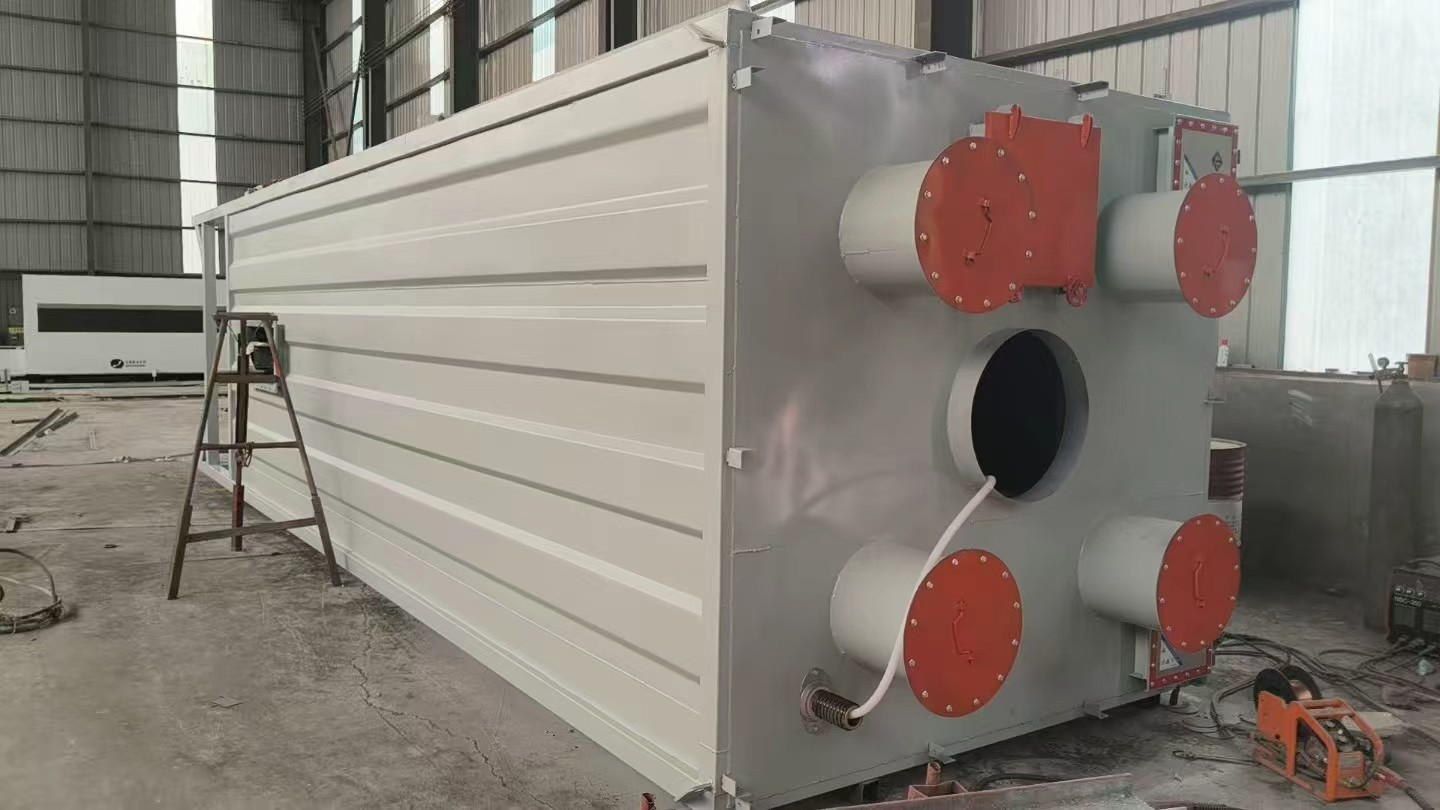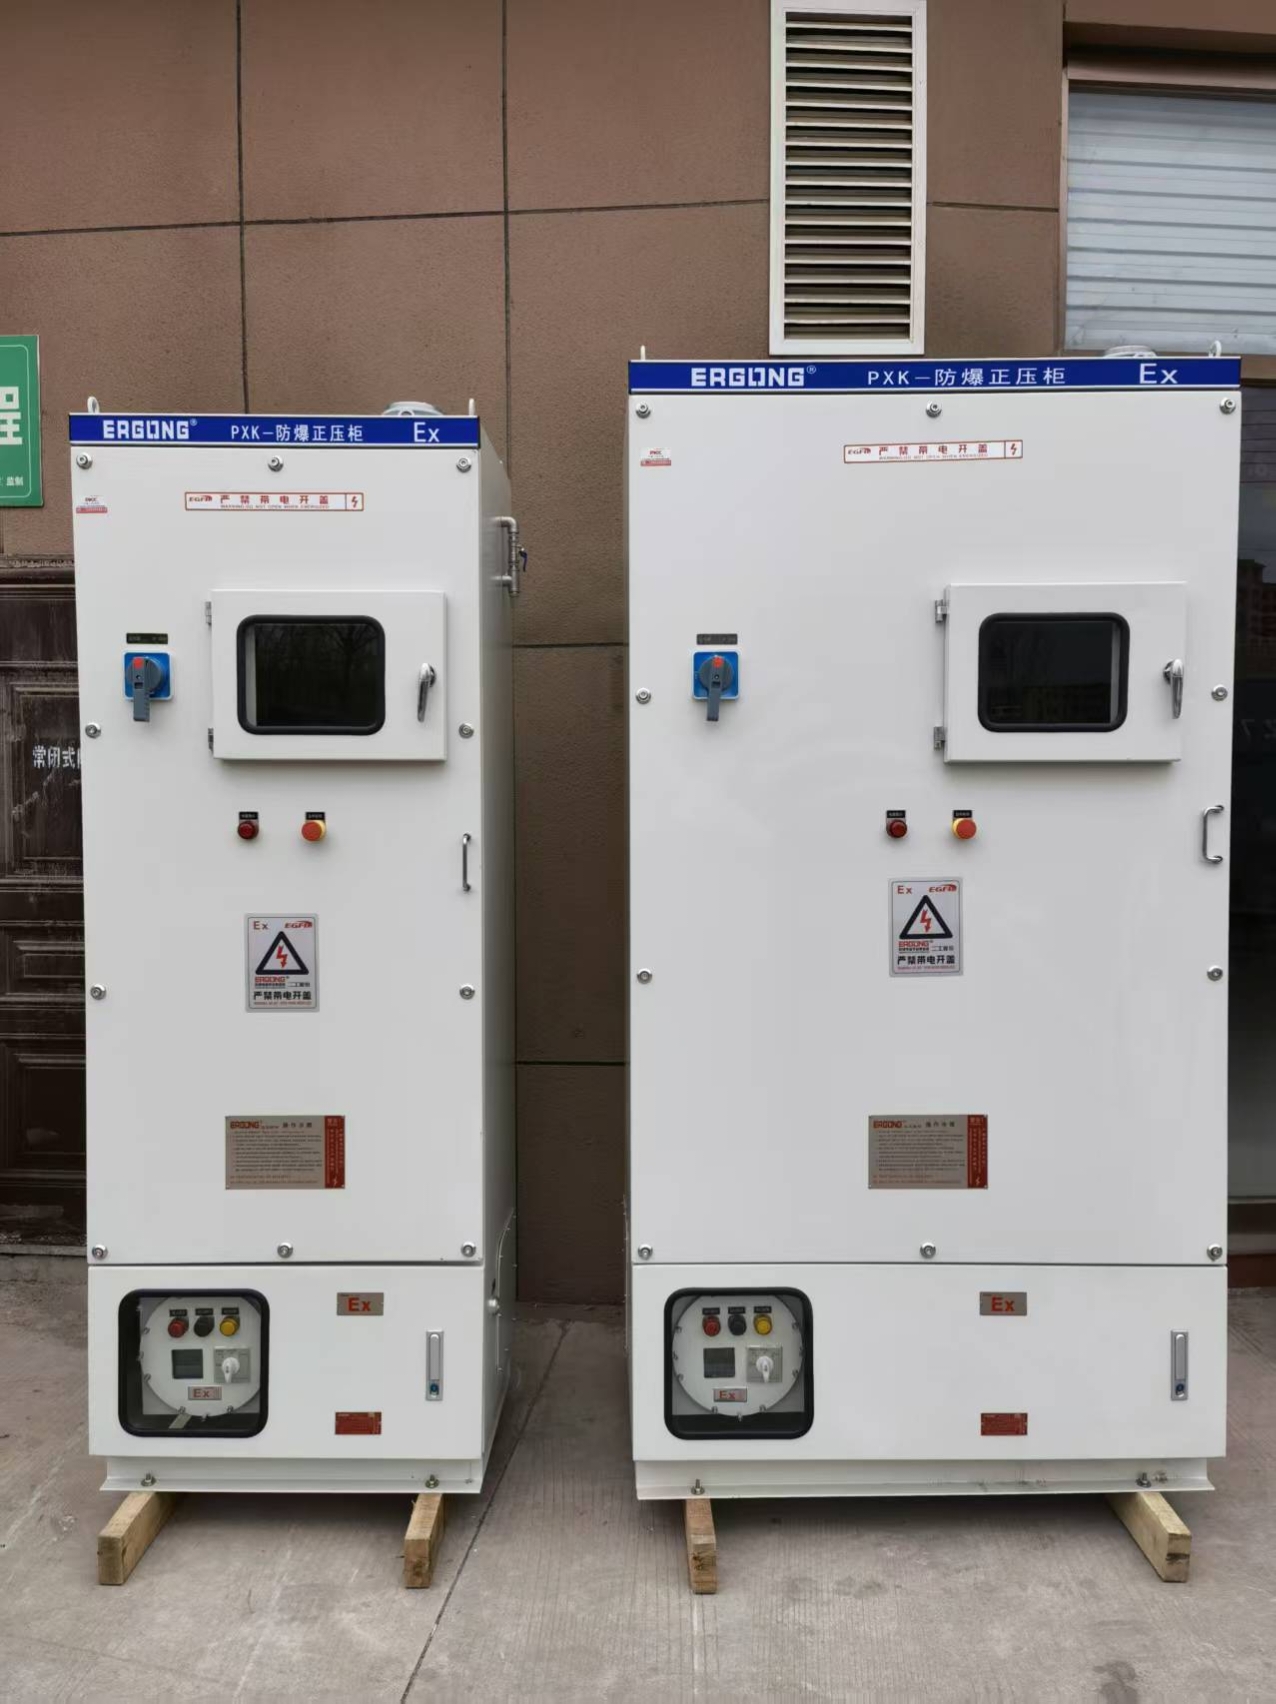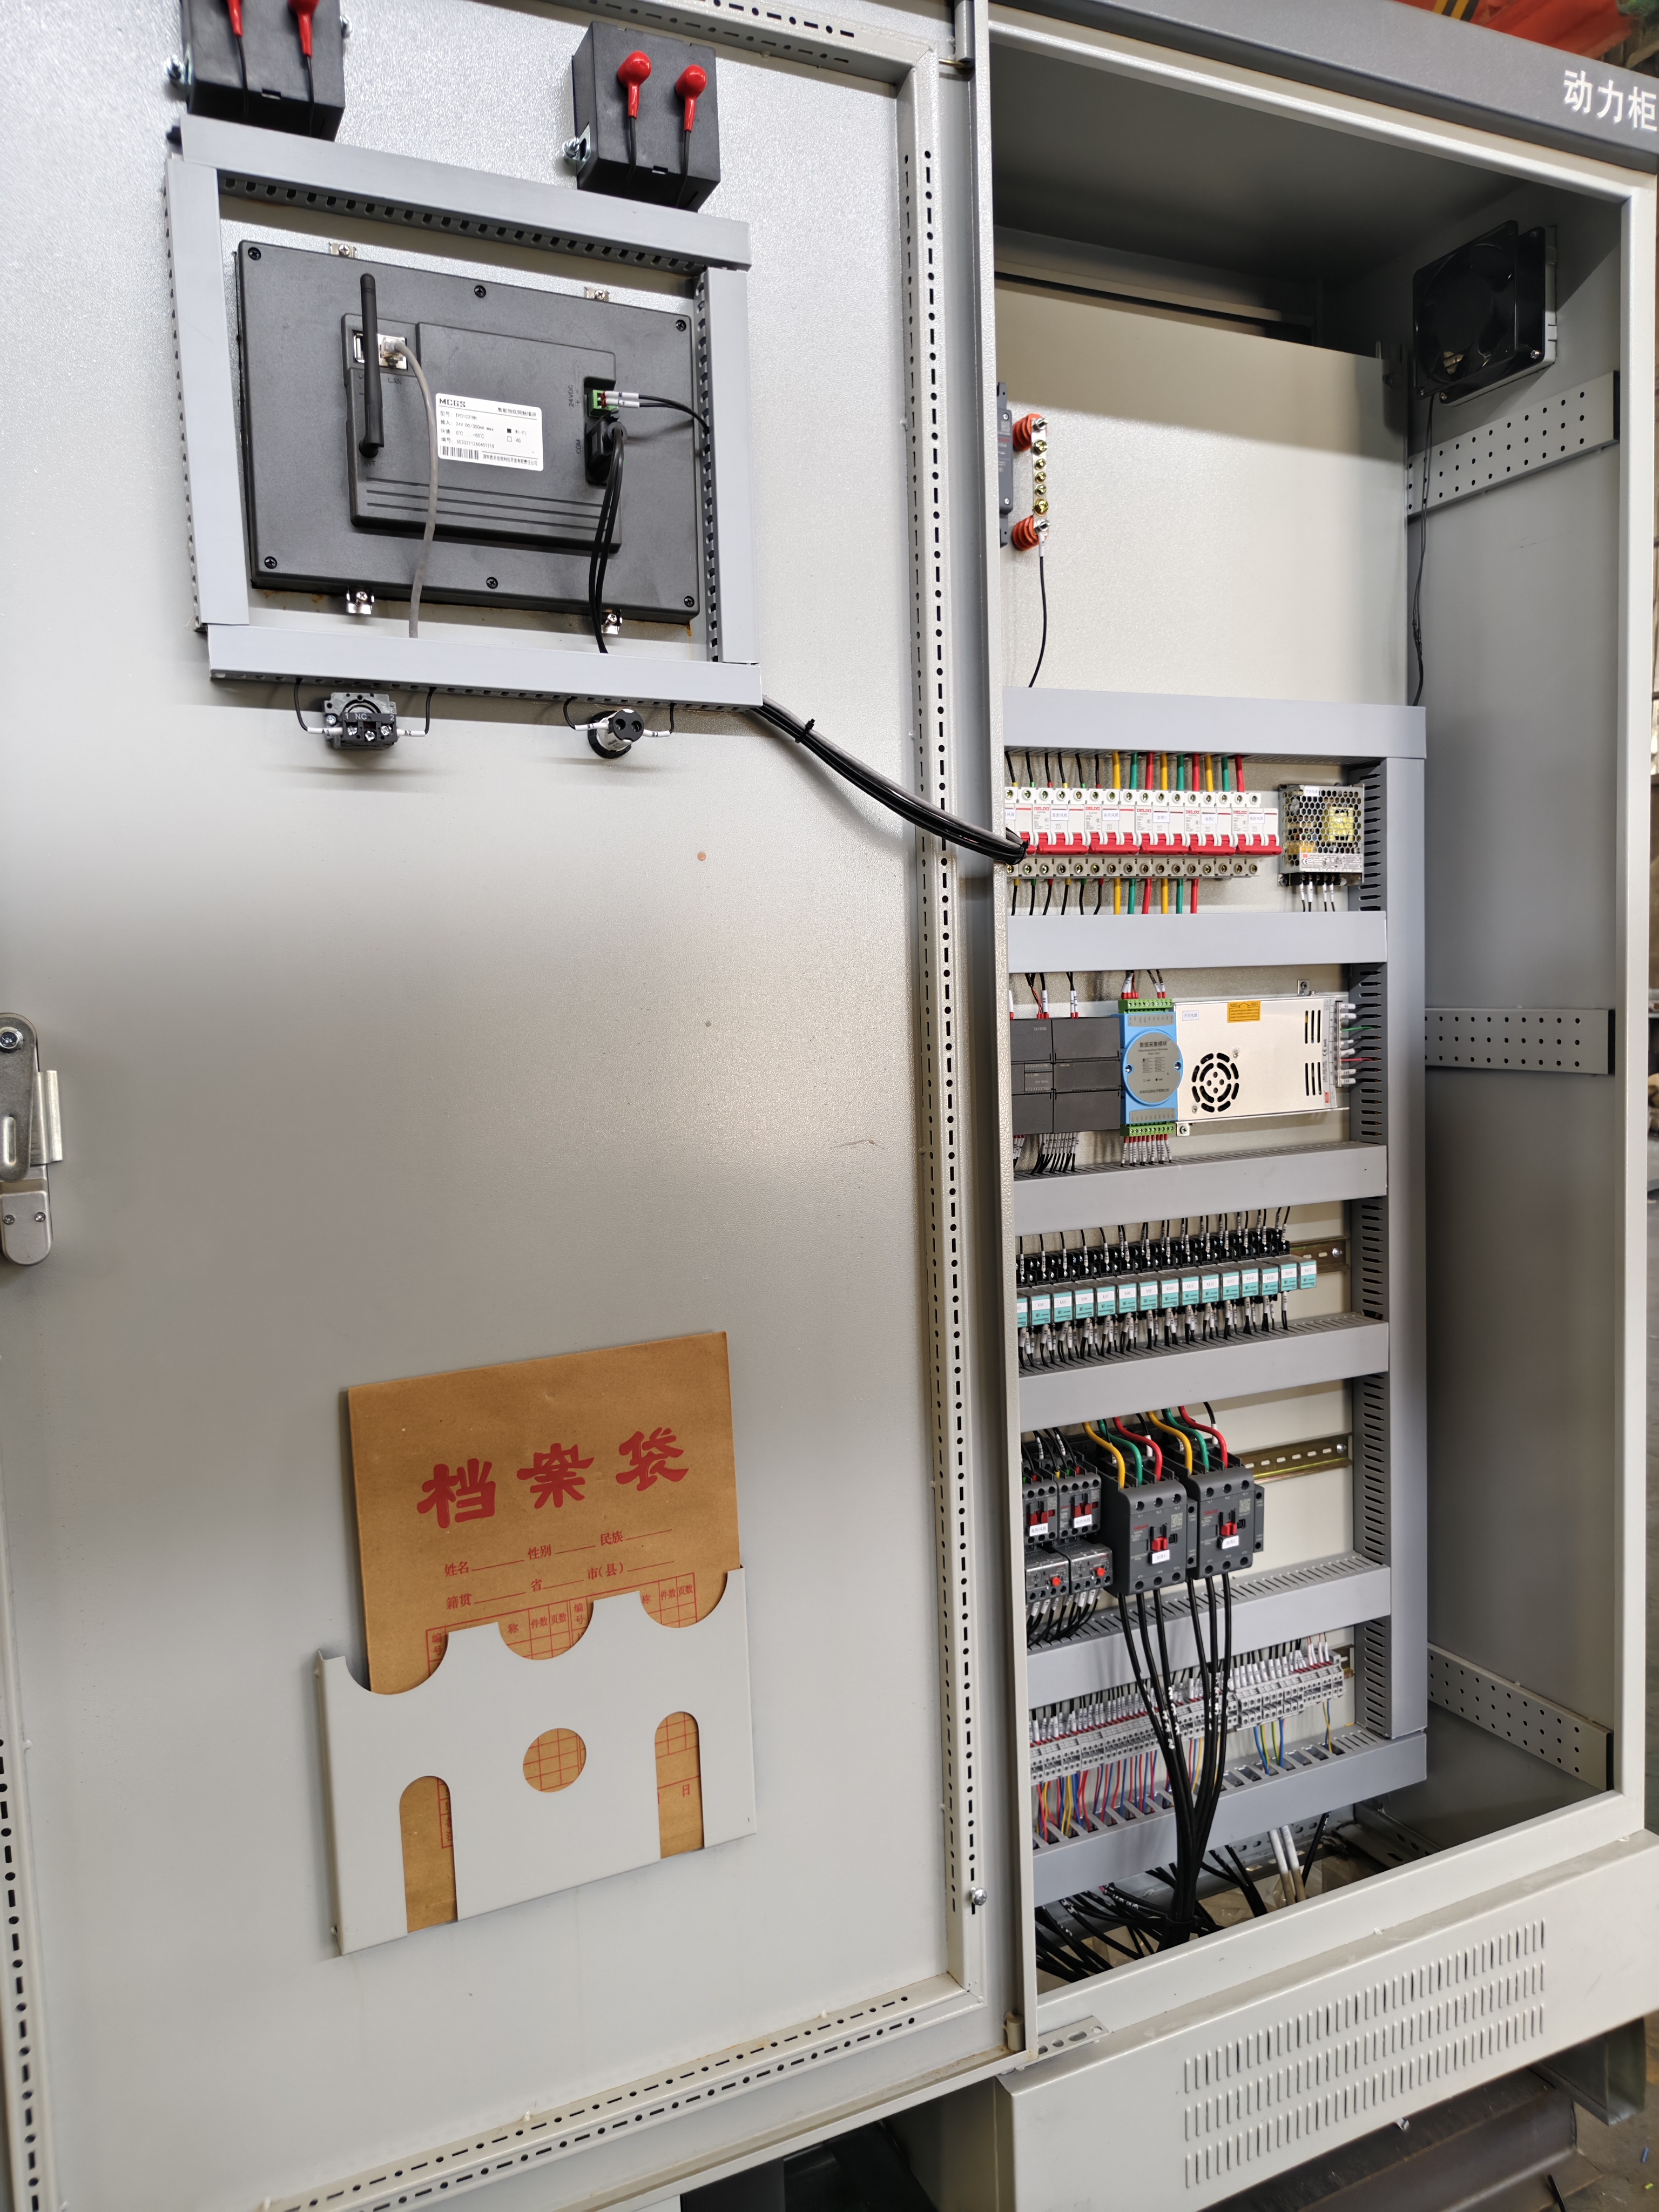
催化燃烧设备是针对工业生产过程产生的挥发性有机废气进行净化处理的专用环保装备,依托催化氧化技术实现有机污染物分解,是当前 VOCs 治理领域应用广泛的设备类型。设备核心原理是借助催化剂降低有机废气氧化反应所需活化能,让废气中的有机组分在相对较低的温度条件下发生无焰氧化反应,将大分子有机物分解转化为二氧化碳与水蒸气,消除废气中的异味与有机污染物,完成废气净化。整套装置一般由前置过滤单元、阻火安全组件、换热模块、预热单元、催化反应腔体、风机组件、检测仪表以及配套控制系统共同构成,各单元协同运行,保障废气处理流程稳定连续开展。
在实际工况中,有机废气会先进入前置过滤装置,将废气中夹带的粉尘、漆雾、颗粒物等杂质拦截去除,避免杂质附着在催化剂表面造成堵塞,保护催化模块,延长催化剂使用周期。经过预处理后的废气进入换热器,利用催化反应后排出高温烟气的热量对进气进行预热,以此降低后续加热单元的能耗。当废气温度没有达到催化剂起燃条件时,预热系统启动,将废气升温至催化反应所需温度;达到起燃温度后,废气进入催化腔体,在催化剂的作用下发生氧化分解反应。氧化反应属于放热反应,反应产生的热量会通过换热器回收,用来预热新进的低温废气,当废气浓度达到一定水平后,系统可以维持自热运行,减少外部热源持续投入,降低长期运行能耗。处理完成后的洁净烟气,经换热降温后向外排放。
该设备适配的废气种类覆盖苯类、酯类、酮类、醇类等多种常见有机 VOCs,广泛应用于涂装、印刷、橡胶加工、塑胶制品、复合涂布、化工中间体生产等多个行业的废气治理场景。设备可适配间歇生产与连续生产两种工况,能够根据现场废气风量、组分、浓度、温度等条件调整配置方案。设备内置多重安全防护结构,包含阻火器、超温监测、压力监测、应急排空等安全联锁结构,当系统出现温度异常、压力波动等情况时,控制系统可触发保护动作,规避工况风险。
设备采用模块化结构设计,便于拆分运输、现场组装以及后期部件检修更换。设备运行过程中不产生明火,属于无焰燃烧工艺,相比直接焚烧工艺,运行温度更低,热能回收利用效果更好,运行过程产生的二次产物简单,不会产生氮氧化物等大量副产物。在运维层面,设备结构布局充分考虑检修需求,催化剂模块采用抽拉式安装结构,拆装便捷,便于定期检测、更换催化剂;管路、仪表位置预留检修空间,降低日常维护难度。选型阶段,需要结合废气的基础参数综合评估,当废气含有大量高沸点焦油、大量粉尘颗粒物、卤素类物质时,需要配套对应的前置预处理装置,防止催化剂中毒失效,保障整套系统长期稳定运行。设备可以根据现场工况进行非标调整,适配不同风量区间的废气处理需求,在中小风量有机废气治理项目中具备良好的适用性。